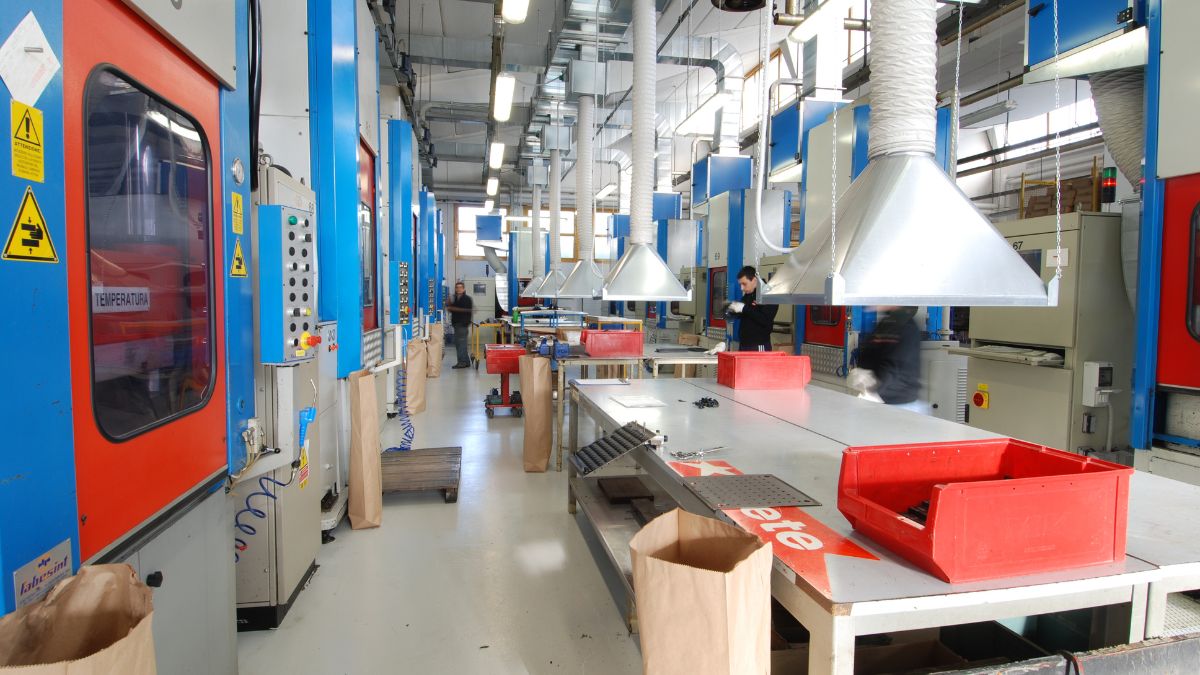
Stampaggio della gomma: mescole, compressione e iniezione spiegate da chi le usa ogni giorno
Dalla scoperta della vulcanizzazione a oggi il principio non è cambiato: un elastomero, sottoposto a calore e pressione, si trasforma da materiale plastico e deformabile a materiale elastico e stabile. Quello che è cambiato, e molto, è tutto ciò che sta intorno: la scelta della materia prima, la formulazione delle mescole, le tecnologie di stampaggio e la precisione degli stampi. Vediamo come nasce un componente tecnico in gomma, dalla ricetta al pezzo finito.
Gomma naturale ed elastomeri sintetici: cosa cambia
La gomma naturale, ricavata dal lattice della Hevea brasiliensis, offre un’elasticità eccellente e un’ottima resistenza a lacerazione e abrasione. Ha però un limite importante: soffre il contatto con oli e carburanti e l’esposizione prolungata all’ozono e agli agenti atmosferici.
Per superare questi limiti la chimica ha sviluppato nel tempo diverse famiglie di elastomeri sintetici, ognuna con un proprio profilo di prestazioni:
- Elastomeri nitrilici (NBR): resistono molto bene a oli minerali e carburanti, per questo sono la scelta classica per guarnizioni, O-ring e componenti a contatto con fluidi.
- Elastomeri cloroprenici (CR): garantiscono un buon equilibrio tra resistenza all’invecchiamento, all’ozono e alle intemperie, ideali per applicazioni all’aperto.
- Elastomeri siliconici (VMQ): mantengono le loro proprietà in un intervallo di temperature molto ampio, indicativamente da -50 a oltre 200 °C, e trovano impiego anche dove servono materiali inerti.
Non esiste quindi un materiale migliore in assoluto, ma quello più adatto all’applicazione: temperature di esercizio, fluidi con cui entrerà in contatto, sollecitazioni meccaniche e ambiente d’uso orientano la scelta fin dalla progettazione.
La mescola: la ricetta dietro ogni componente
L’elastomero di base, da solo, non basta. Per ottenere un manufatto con le caratteristiche richieste serve una mescola, cioè una formulazione che combina il polimero con altri ingredienti, ciascuno con un compito preciso. Ci sono cariche rinforzanti come nerofumo o silice, plastificanti per la lavorabilità, agenti vulcanizzanti e acceleranti per la reticolazione, protettivi contro ossidazione e ozono, pigmenti per il colore.
Dosare questi componenti significa intervenire direttamente sulle proprietà del pezzo finito: durezza (misurata in Shore A), resistenza a trazione, allungamento a rottura, comportamento a compressione nel tempo, tenuta alle alte e basse temperature. Formulare le mescole internamente, come avviene in Sandro Mentasti, permette di calibrare la ricetta sul singolo progetto invece di adattare il progetto a un materiale standard.
Come funziona lo stampaggio a compressione
È la tecnologia più tradizionale: una quantità dosata di mescola non ancora vulcanizzata, chiamata preformato, viene posizionata nella cavità di uno stampo riscaldato. La pressa si chiude ed esercita pressione: il materiale riempie la forma e, grazie al calore, vulcanizza. A ciclo concluso il pezzo viene estratto e rifinito eliminando le bave, cioè il materiale in eccesso fuoriuscito lungo la linea di chiusura.
I punti di forza sono un costo degli stampi contenuto, una buona adattabilità a pezzi di grandi dimensioni o di spessore elevato e una notevole convenienza per lotti piccoli e medi o per i prototipi. Il rovescio della medaglia sono tempi ciclo più lunghi e una maggiore incidenza di lavorazioni manuali e di scarto.
Come funziona lo stampaggio a iniezione della gomma
Nello stampaggio a iniezione la mescola viene alimentata in un cilindro con vite, dove viene portata a una temperatura controllata. Deve essere abbastanza fluida da scorrere, ma senza iniziare a vulcanizzare prima del tempo. Viene poi iniettata ad alta pressione in uno stampo chiuso e riscaldato, dove completa la reticolazione.
Qui sta la differenza principale rispetto alle materie plastiche: nella plastica lo stampo viene raffreddato per far solidificare il pezzo, mentre nella gomma deve essere caldo, perché è proprio il calore ad attivare la vulcanizzazione. Per questo le mescole destinate all’iniezione richiedono una formulazione specifica, diversa da quelle per compressione. Il risultato sono cicli più rapidi, alta ripetibilità, tolleranze più strette, meno bave e la possibilità di automatizzare il processo. È la soluzione ideale per le medie e grandi serie e per geometrie complesse, a fronte di un investimento iniziale più alto sugli stampi.
Compressione o iniezione: come scegliere la tecnologia giusta
La scelta dipende da una combinazione di fattori. I volumi previsti contano più di tutto: con poche centinaia di pezzi la compressione è spesso più conveniente, mentre su grandi quantità l’iniezione ripaga rapidamente il costo dello stampo. Pesano poi la geometria e le dimensioni del componente, le tolleranze richieste, il materiale scelto e il budget disponibile per l’attrezzatura.
Per questo il confronto con chi stampa andrebbe avviato già in fase di progettazione. Piccole modifiche al disegno possono rendere un pezzo più facile da produrre, più affidabile e meno costoso.
Lo stampo: dove nasce la precisione
Qualunque sia la tecnologia, la qualità del pezzo dipende in larga parte dallo stampo. Avere un’officina stampi interna significa controllare direttamente progettazione, costruzione e manutenzione, con tempi di risposta più rapidi e maggiore flessibilità sulle modifiche.
Tra le lavorazioni chiave c’è l’elettroerosione a tuffo. Un elettrodo in rame o grafite, sagomato come il negativo della forma desiderata, riproduce la geometria sulla matrice in acciaio attraverso scariche elettriche controllate. Questa tecnica permette di realizzare dettagli molto complessi e di ottenere finiture superficiali diverse, da quasi lucide a satinate fino a rugose. Completano il processo la fresatura ad alta velocità, la progettazione CAD/CAM, la scelta di acciai e trattamenti termici adatti a garantire una lunga durata e le verifiche metrologiche finali con strumenti ottici e tradizionali.
Dalla pressa al cliente, automazione e controllo
Nelle linee più moderne il pezzo viene prelevato dallo stampo da un robot e appoggiato su un nastro trasportatore. Lì viene controllato e, se conforme, inscatolato, pesato ed etichettato, pronto per la spedizione. Un processo di questo tipo riduce le manipolazioni, migliora la tracciabilità e rende la qualità costante lotto dopo lotto.
Il valore dell’esperienza
Materiale, mescola, tecnologia e stampo non sono scelte separate: si influenzano a vicenda, e trovare il giusto equilibrio tra prestazioni, tempi e costi richiede competenze che si costruiscono negli anni. Se vuoi scoprire da dove arriva questo materiale, leggi la nostra storia della gomma. Se invece hai un progetto da sviluppare, contattaci su www.mentasti.com e valutiamolo insieme fin dalla fase di progettazione.